专用机器人缺乏
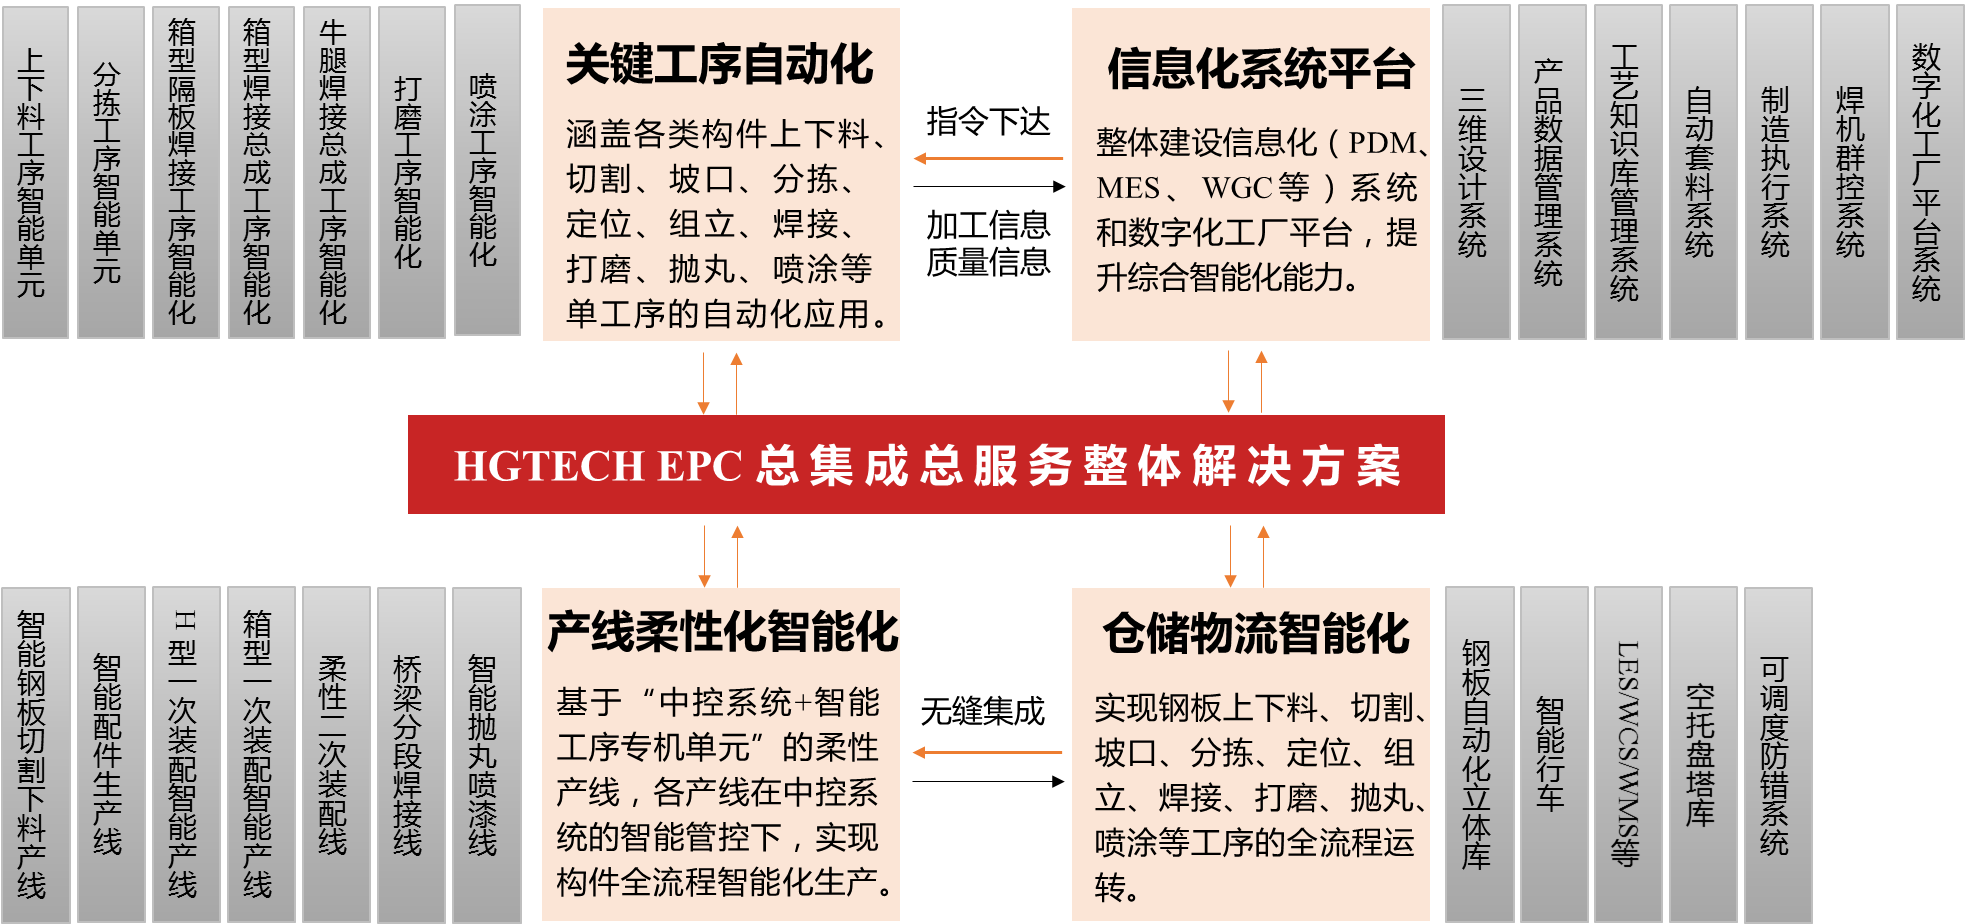
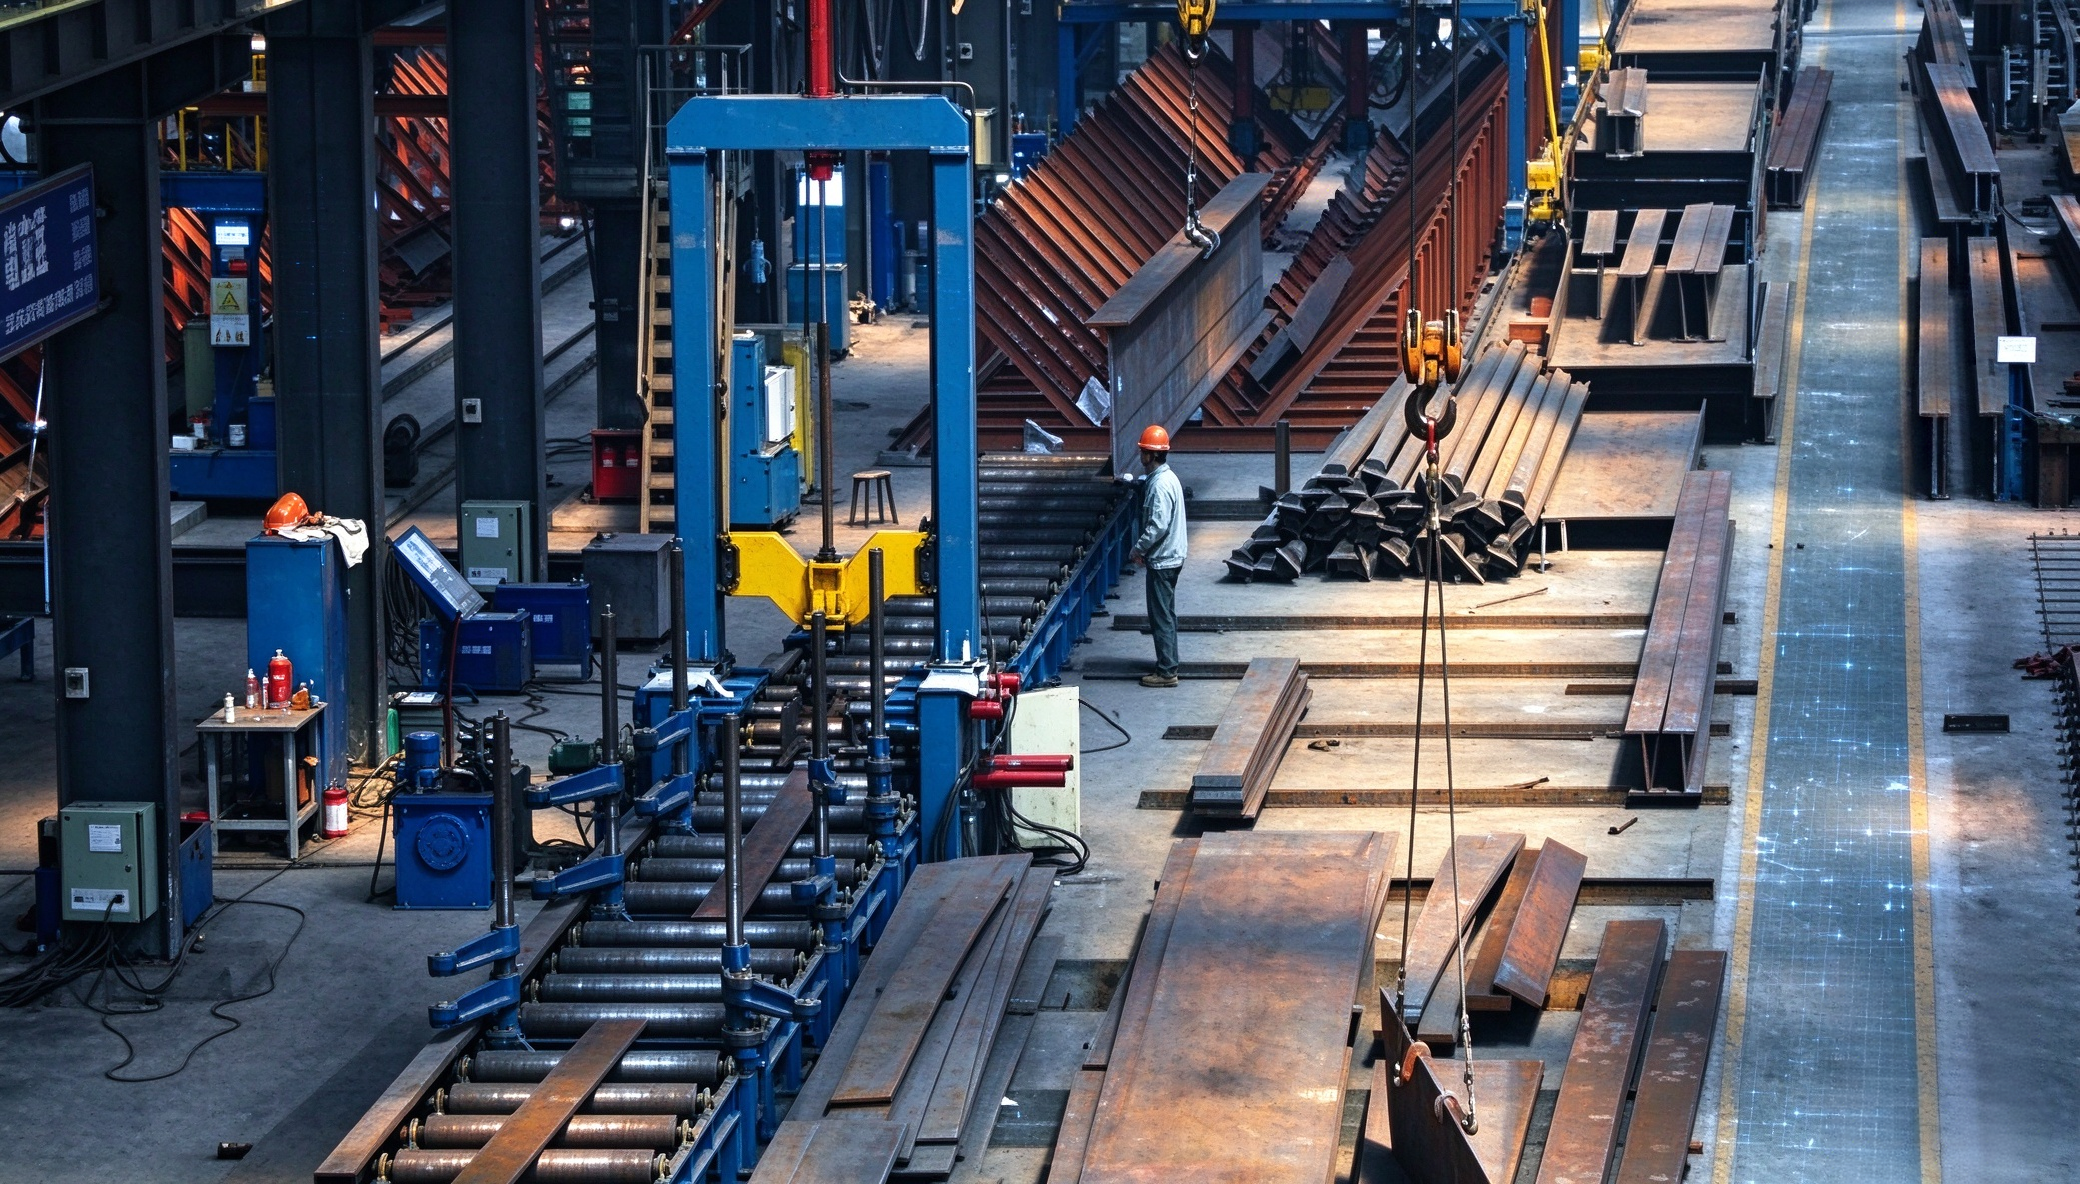
钢结构构件重量大,工人劳动强度高,且加工过程中会产生大量的有害气体和粉尘,严重危害工人健康,亟需应用各种功能机器人:搬运机器人、自动分拣机器人、三维视觉焊接机器人、H型钢焊接机器人、牛腿焊接机器人、桥梁总装总焊机器人、桥梁隔板焊接机器人、自动打磨机器人、喷涂机器人等。
焊接技术有待攻关
为克服焊接过程中各种不确定性因素对精密焊接质量的影响,迫切需要采用信息反馈、智能控制等技术提高现行焊接机器人的适应性及智能化水平,亟需突破焊缝初始位置识别与导引、基于被动视觉的焊缝跟踪、摆动电弧焊缝跟踪、焊接动态过程建模和控制等核心关键技术。
信息化建设不全面
钢结构行业信息化仍有短板:底层数据标准不统一,设计、下料、加工、安装各环节数据割裂;现场数字化采集不足,多依赖人工填报;软件适配性差,缺少贴合构件生产与现场管控的一体化平台,数据难以支撑全流程追溯与精细化管理。
现场安装协同
工厂制造与现场安装脱节,信息不通;基础预埋偏差、吊装受限;高空作业多,高强螺栓、节点安装质量难管控;构件到货时序混乱,造成现场停工待料。
钢结构构件重量大,工人劳动强度高,且加工过程中会产生大量的有害气体和粉尘,严重危害工人健康,亟需应用各种功能机器人:搬运机器人、自动分拣机器人、三维视觉焊接机器人、H型钢焊接机器人、牛腿焊接机器人、桥梁总装总焊机器人、桥梁隔板焊接机器人、自动打磨机器人、喷涂机器人等。
为克服焊接过程中各种不确定性因素对精密焊接质量的影响,迫切需要采用信息反馈、智能控制等技术提高现行焊接机器人的适应性及智能化水平,亟需突破焊缝初始位置识别与导引、基于被动视觉的焊缝跟踪、摆动电弧焊缝跟踪、焊接动态过程建模和控制等核心关键技术。
钢结构行业信息化仍有短板:底层数据标准不统一,设计、下料、加工、安装各环节数据割裂;现场数字化采集不足,多依赖人工填报;软件适配性差,缺少贴合构件生产与现场管控的一体化平台,数据难以支撑全流程追溯与精细化管理。
工厂制造与现场安装脱节,信息不通;基础预埋偏差、吊装受限;高空作业多,高强螺栓、节点安装质量难管控;构件到货时序混乱,造成现场停工待料。
免编程:CAD图纸导入、自动规划切割路径
免配参:板厚10-40毫米的多种坡口加工工艺自动匹配
免示教:一次拍照定位坡口自动切割精度可达1毫米
免看管:一键式启动、无人值守自动搬运切割,流程更智能,工作更高效
免编程:CAD图纸导入、自动规划切割路径
免配参:板厚10-40毫米的多种坡口加工工艺自动匹配
免示教:一次拍照定位坡口自动切割精度可达1毫米
免看管:一键式启动、无人值守自动搬运切割,流程更智能,工作更高效
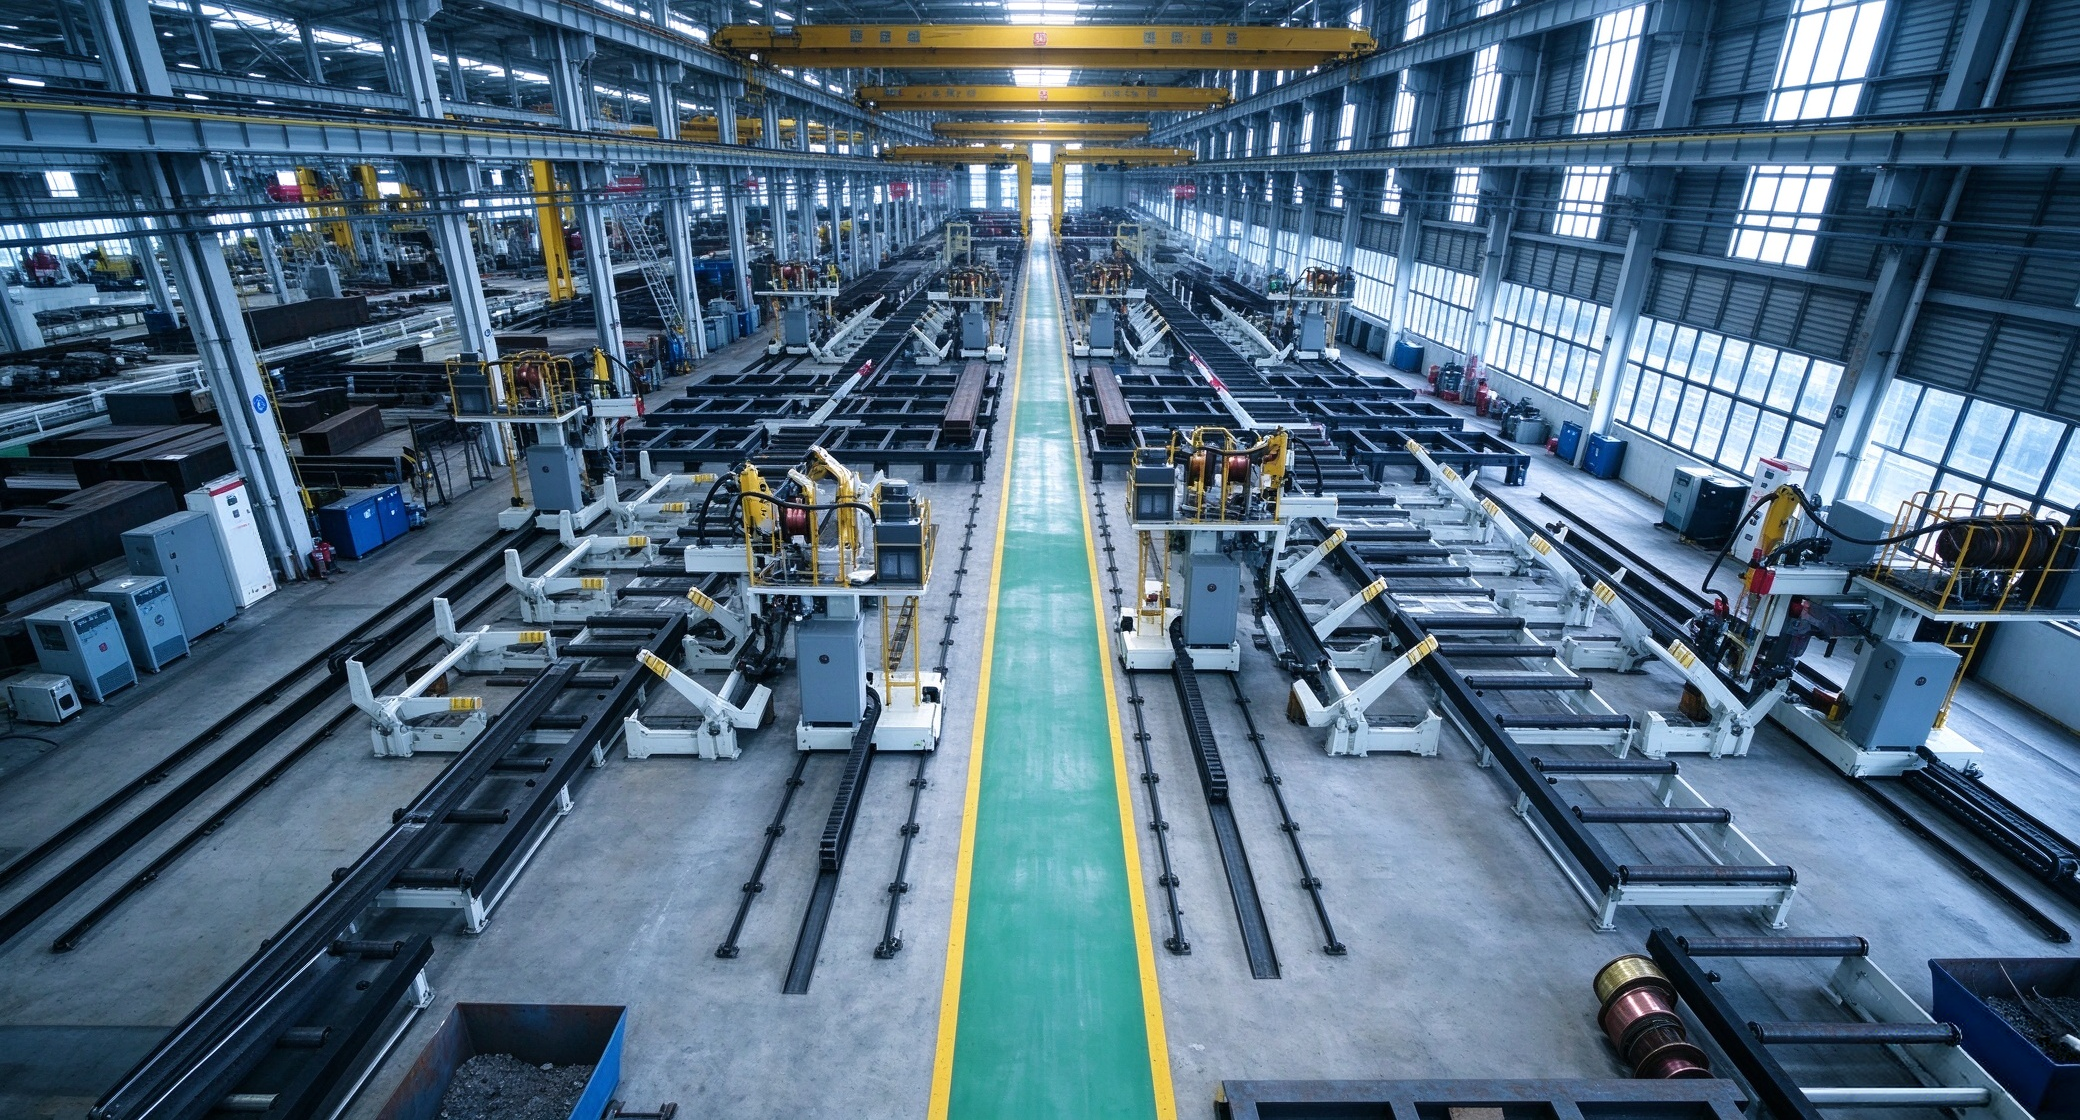
普通H型轻钢生产线主要由切割机、组立机、门式焊机、矫正机、抛丸机等主要设备组成,在生产工艺上为单机独立操作,比较灵活,可在不同工艺段任意增添设备,以提高整体运行效率。但工位转序过程中,需依赖起吊设备,要求车间配有一定的吊装能力。
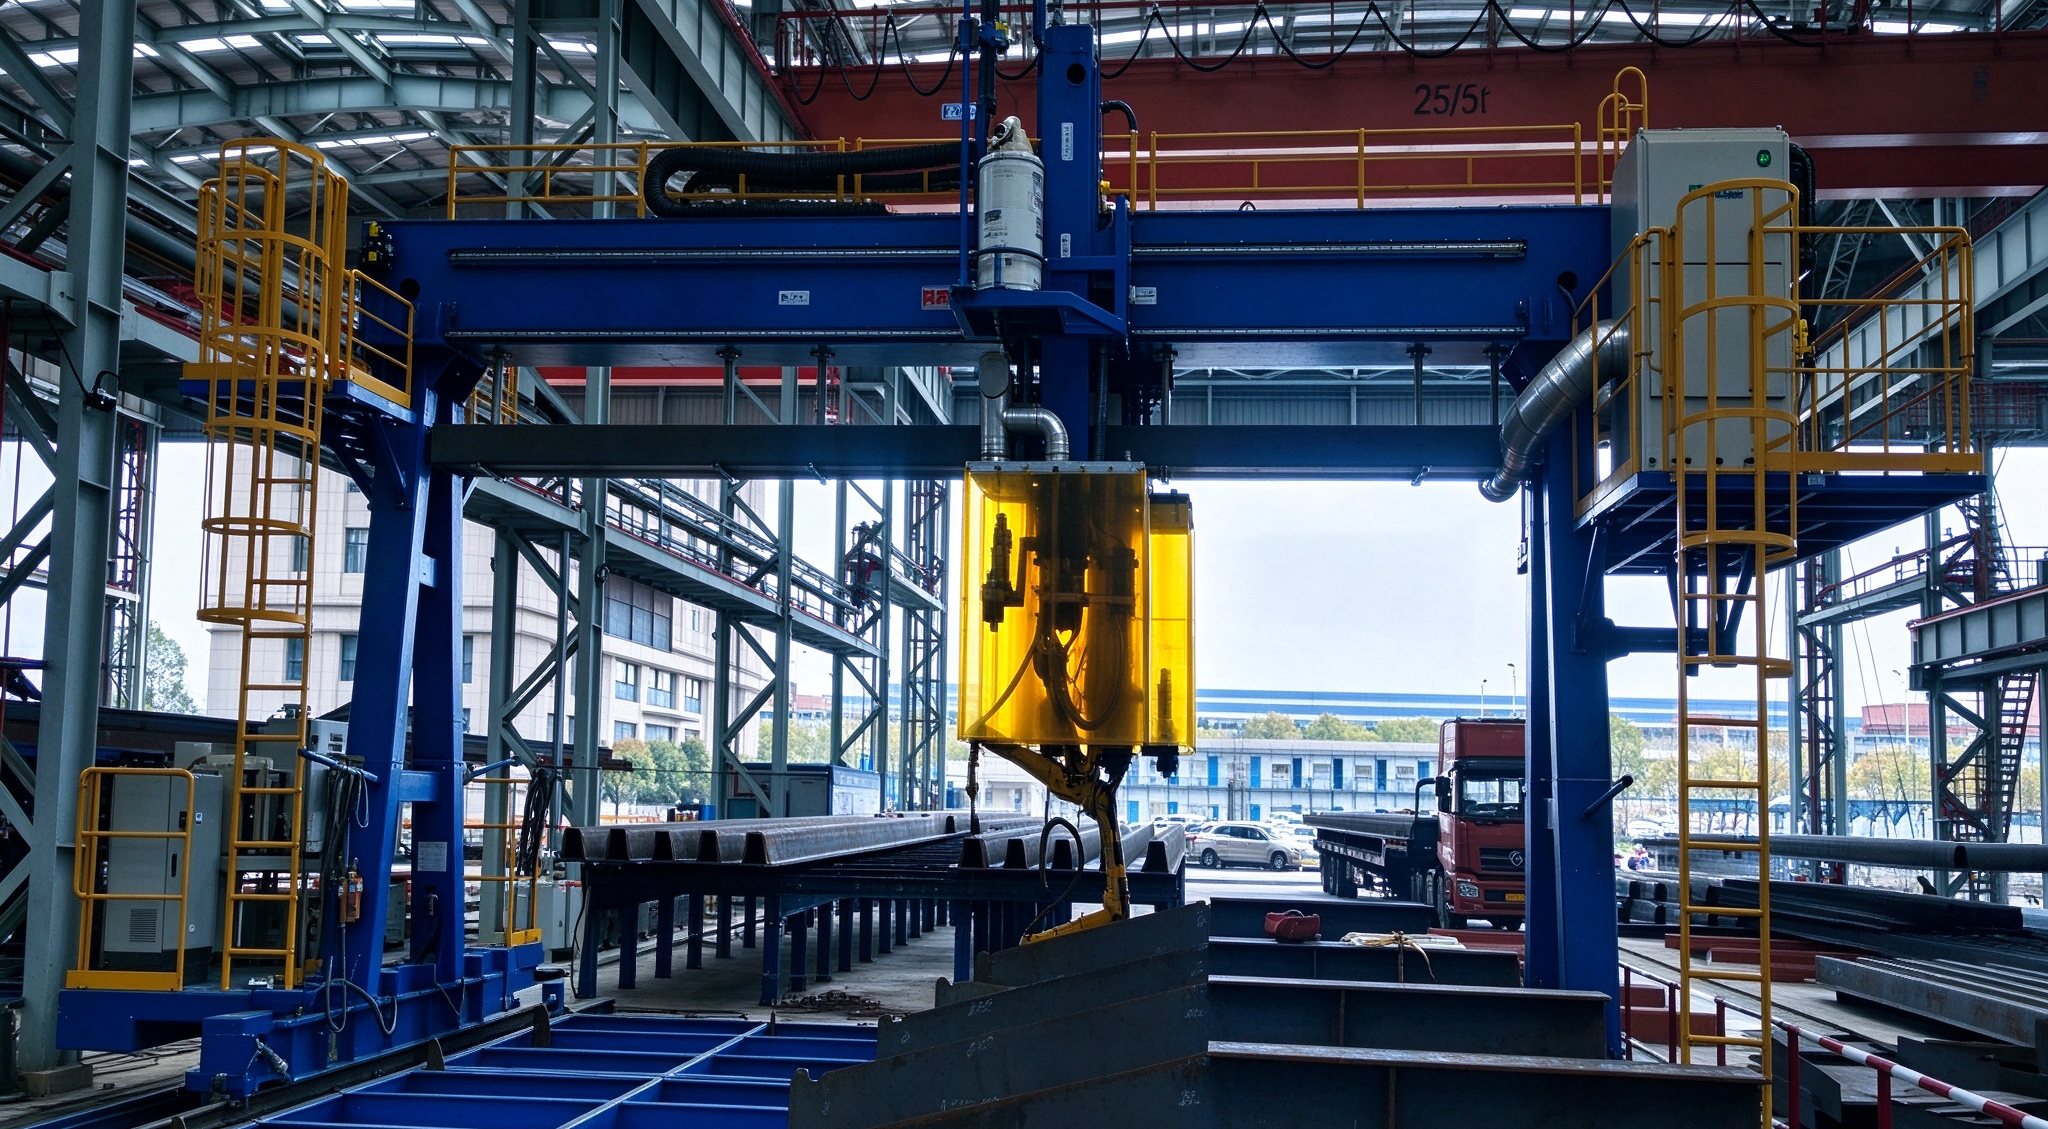
H型重钢加工生产线由下料切割、预拼装机、卧式组立机、悬臂式埋弧焊接机、卧式矫正机组成,同时配以移钢机、180度移钢翻转机、抛丸机等辅机实现H型重钢的自动化加工、物流作业,整个生产过程无需人工采用起重机吊运。
U 肋板单元焊接产线以板单元定位、U 肋装配、焊接、矫正和检测为核心流程,集成龙门焊接、机器人焊接、焊缝跟踪及信息化管控,实现长、短 U 肋板单元的高精度批量生产,保障焊缝质量、提升制造效率、缩短交付周期,是桥梁钢结构智能化制造的关键装备。
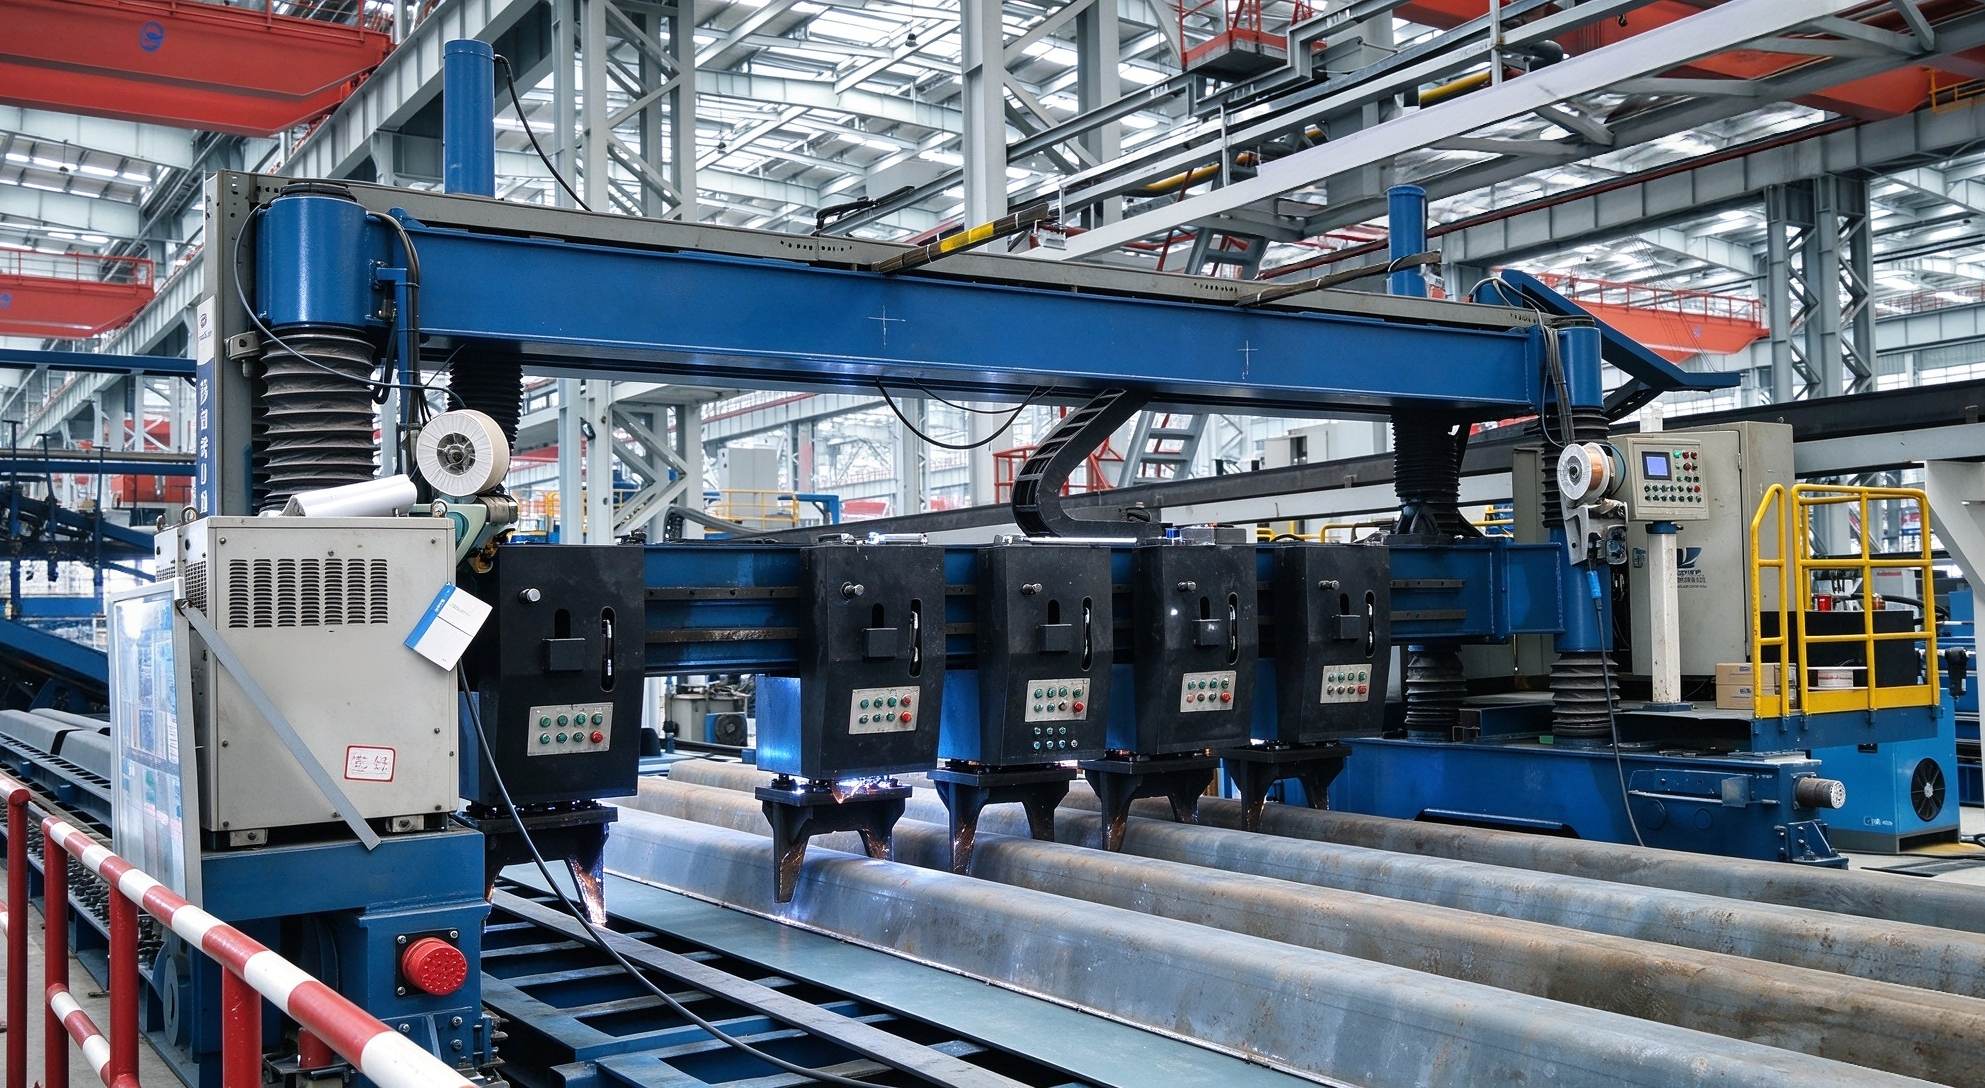
板单元智能化产线包括底板对齐装配胎、移动式装配机、多头双丝龙门焊机(如五头/十头双丝气体保护焊)及视觉跟踪系统。通过机器人自适应编程与U肋全熔透焊接技术,确保焊缝超声波探伤一次合格率达98%以上 。
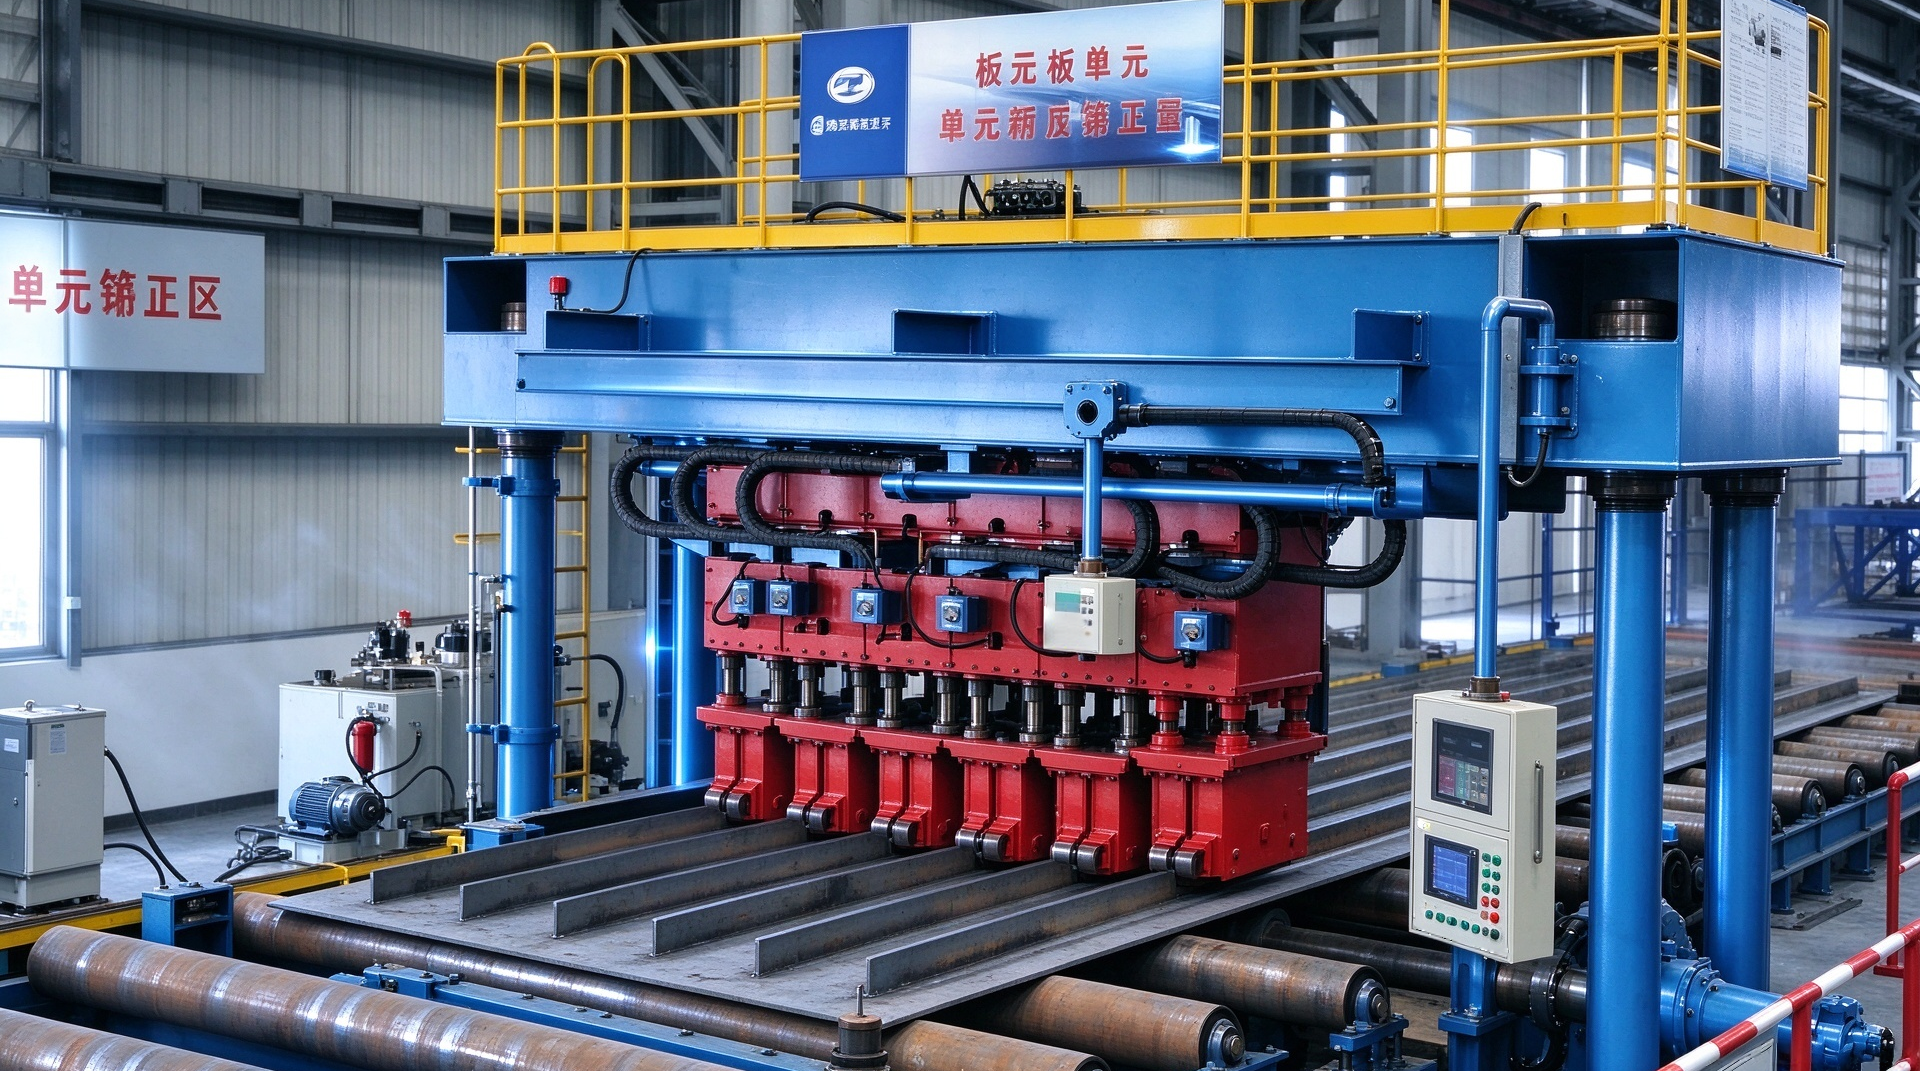
顶板立体单元焊接产线适配大跨度桥梁钢结构构件生产,集成智能装配定位、龙门多机头同步焊接、焊后液压矫正、在线检测模块,完成顶板单元组对、焊接、矫正全流程自动化作业。可实现大型板单元高精度批量制造,稳定控制焊接变形,减少人工干预,提升构件加工精度与生产效率,助力桥梁钢结构智能化建造。
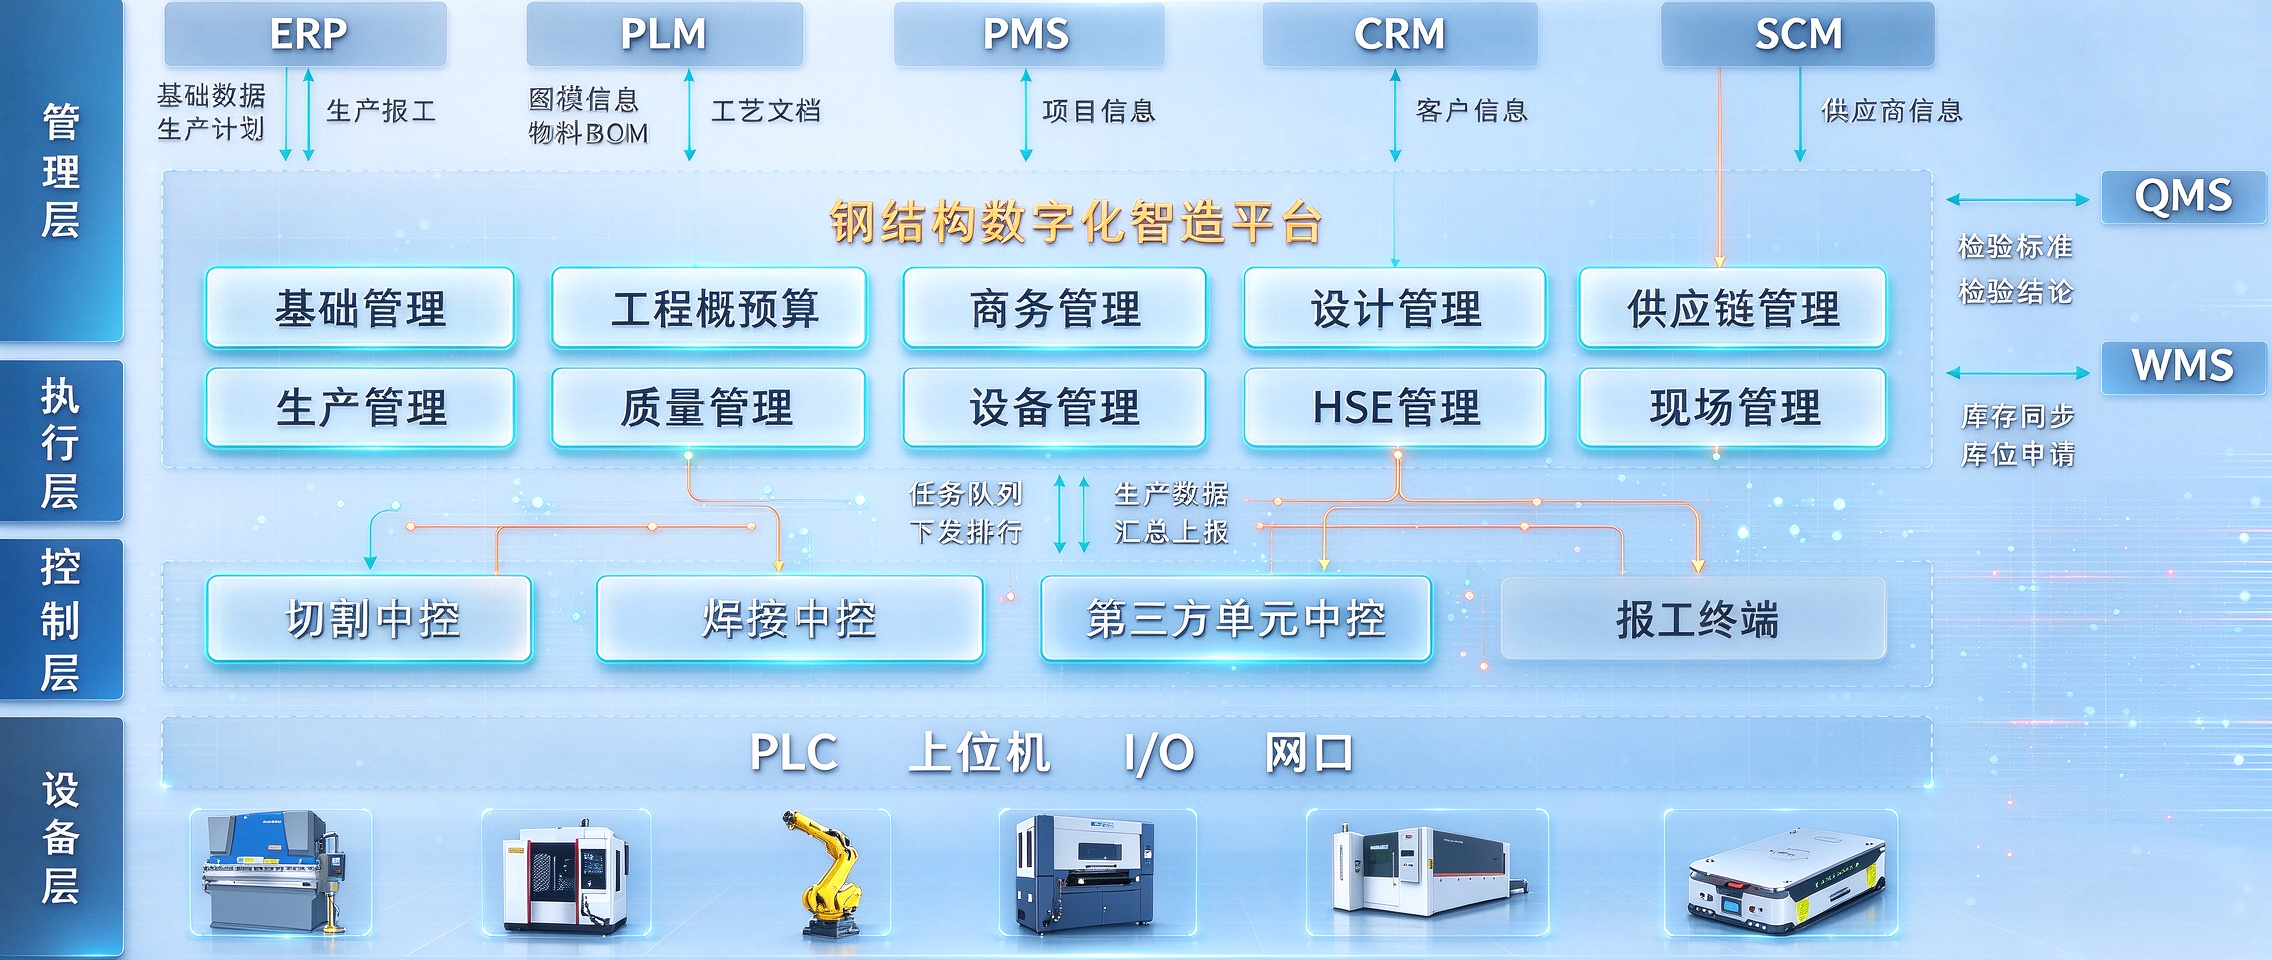
基于钢结构制造特点,以信息化、BIM、物联网等技术为支撑,实现立项、设计、采购、生产、运输和施工等环节的全过程管控。